logo
Über uns

Wuxi Wondery Industry Equipment Co., Ltd

mehr anzeigen
bitte um ein angebot
Unternehmen.img.alt
Unternehmen.img.alt
Warum?
Wählen Sie uns
picurl
Hohe Qualität
Vertrauenssiegel, Bonitätsprüfung, RoSH und Beurteilung der Lieferfähigkeit. Das Unternehmen verfügt über ein strenges Qualitätskontrollsystem und ein professionelles Testlabor.
picurl
ENTWICKLUNG
Internes professionelles Designteam und Werkstatt für fortgeschrittene Maschinen. Wir können zusammenarbeiten, um die Produkte zu entwickeln, die Sie brauchen.
picurl
Herstellung
Fortschrittliche automatische Maschinen, strenges Prozesskontrollsystem. Wir können alle elektrischen Klemmen nach Ihren Anforderungen herstellen.
picurl
100% SERVICE
Großhandels- und kundenspezifische kleine Verpackungen, FOB, CIF, DDU und DDP. Lassen Sie uns Ihnen helfen, die beste Lösung für all Ihre Sorgen zu finden.
Weitere Produkte
Lösung
Lösung
  • WDL-IV-30A Ion Vacuum Nitriding Furnace – Pulse Power Arc Extinguishing Characteristics and Three-Parameter Closed-Loop
    09-28 2026
    I. Project Background and Equipment Specifications This case study involves a fully automatic intelligent ion nitriding furnace, model WDL-IV-30A, employing a vertical single-bell-jar single-station structure. The equipment is capable of ion nitriding and soft ion nitriding of titanium alloys, alloy steels, mold steels, and stainless steels. The effective working zone of the furnace body measures 300 mm in diameter and 400 mm in height, with a maximum loading capacity of 100 kg. The common operating temperature range is 500 to 600°C, with a maximum operating temperature of 650°C. The ultimate vacuum degree is no greater than 6.7 Pa, the pressure rise rate is no greater than 5 Pa/h, and the time required to pump from atmospheric pressure to ultimate vacuum does not exceed 30 minutes. The furnace shell surface temperature rise does not exceed 55°C. In the model designation, IV represents the fourth-generation digital control system, 30 represents the maximum average current of the pulse power supply at 30 amperes, and A represents the fully automatic intelligent type. II. Physical Constraints of the Ion Nitriding Process Ion nitriding is conducted in a low-pressure gas discharge environment, and its volt-ampere characteristic curve is non-linear. Ion nitriding of metallic materials generally operates in the "abnormal discharge" segment of the volt-ampere characteristic curve, and the upper limit point G of this segment is a dangerous inflection point. Gas discharge, as a power source, presents a load with negative resistance characteristics. The workpiece, acting as the cathode, has its surface shape and surrounding environment (workpiece stacking) both affecting the surface current density. These physical characteristics determine that the ion power supply must overcome three technical difficulties. The first is arc discharge: when the workpiece surface is not clean, a non-conductive oil film can easily form. When charge accumulates on the surface to a certain extent, it breaks down and forms a momentary high-current discharge, producing high-energy sparks. If not cut off quickly, this will cause power failure and workpiece damage. The second is the hollow cathode effect: when workpieces have holes or slots, gaps between workpieces, or uneven bends, a critical state of glow discharge overlap occurs at certain gas pressures. This manifests as uneven glow discharge brightness across the workpiece surface, corresponding to uneven surface current density, causing uneven temperature distribution. The third is the coupling relationship between current density and gas pressure: gas pressure affects glow thickness, which in turn affects current density – higher pressure produces a thinner glow, beneficial for temperature uniformity; however, when pressure is high enough to uniformly cover all groove and hole surfaces, the current will greatly exceed the power required for workpiece insulation. III. Technical Response Logic of the Pulse Power Supply The pulse power supply configured for this equipment has an output frequency of 20,000 Hz, a square wave output waveform, an output voltage continuously adjustable from 0 to 900 V with no sudden jump above 200 V, a duty cycle continuously adjustable within the range of 10% to 85%, a maximum pulse output average current of 30 A, and an arc extinguishing time of no more than 2 μs. The duty cycle is defined as the ratio of on-time to pulse period. The average heating power equals the peak voltage multiplied by current, then multiplied by the duty cycle. The introduction of an adjustable duty cycle in the pulse power supply effectively resolves the contradiction between the average heating power and the threshold conditions required for workpiece processing – the essence of this contradiction being that, to satisfy the current density required for uniform glow coverage, the heating power may exceed the power required to maintain workpiece temperature, and duty cycle adjustment allows these two to be decoupled. Fast arc extinguishing is achieved by utilizing the principle of electromagnetic induction in the discharge circuit to rapidly detect the arcing signal (with almost no delay), then immediately controlling the high-speed electronic switch of the main current circuit through high-speed digital logic devices, extinguishing the arc within 2 μs. The application of the pulse power supply also yields several process effects: the absolute off-time of the pulse is relatively short, and after power is turned off, the concentration of charged particles does not immediately drop to zero but decreases slowly. Before it has decreased significantly, the next pulse arrives, resulting in a higher average electron concentration and increased ionization rate; the hollow cathode effect is effectively suppressed; and because the pulse power supply widens the adjustment range of nitriding process parameters, with each parameter independently adjustable, it can improve the uniformity of glow coverage on workpieces with complex surface shapes, thereby enhancing infiltration layer quality and surface smoothness. IV. Three-Parameter Closed-Loop Control System The control system uses a programmable logic controller and touch screen as the main control center. The PLC is an FX3G series unit with a program memory capacity of 32K steps, a basic instruction processing speed of 0.21 μs, and two high-speed communication interfaces (RS422 and USB). The touch screen is a 12-inch TFT LCD with a resolution of 1920×1080, four-wire resistive touch, a main frequency of 1 GHz, and pre-installed McgsPro configuration software. The system adopts a multi-task centralized management and distributed control fully digital architecture, capable of simultaneously achieving closed-loop control of three key parameters in ion nitriding: temperature control accuracy of ±1°C, pressure control accuracy of ±1 Pa, and flow control accuracy of ±0.5%. Temperature control employs Japanese Shimaden SRS13 series digital controllers with PID regulation, forming a temperature closed-loop regulation system with the temperature control circuit and thermocouple. Pressure control also employs Shimaden SRS13 digital controllers, forming a pressure closed-loop regulation system with a frequency converter and pressure sensor. Flow control is configured with one dedicated mass flow meter to control gas flow. The pressure closed-loop implementation path is as follows: the pressure transmitter measures furnace pressure and outputs a standard current signal to the digital controller. The controller performs PID calculations based on the set pressure value and real-time sampled values, then outputs a standard current signal to the frequency converter. By adjusting the vacuum pump motor speed, the pumping speed is adjusted, thereby keeping the furnace pressure constant at the process set value. This control method achieves a precision of ±1 Pa, while the combined use of the vacuum pump and frequency converter greatly reduces mechanical wear of the pump body during startup, and long-term low-speed operation can significantly extend service life. Flow control employs Japanese HORIBA S500 series mass flow meters, with a response time of less than 0.3 ±2% seconds from fully closed state to reaching the setpoint when control begins and when the setpoint is changed during control. The control range covers 1 to 100% full scale, operating from a single universal DC24V power supply, with the internal power circuit isolated from input and output circuits. V. Furnace Body System Structural Features The furnace body adopts a vertical bell-jar structure, consisting of two parts: the bell and the base. The bell cylinder adopts a water-cooled double-wall structure and multi-channel water cooling system to ensure furnace temperature uniformity. Six layers of 310S stainless steel heat shields are installed inside the cylinder, and two layers of stainless steel heat shields are installed on the upper part of the furnace base, enabling long-term high-temperature operation and significant energy savings. A layer of aluminum silicate insulation cotton with a thickness of 20 mm is added inside the insulation layer near the furnace wall. The cathode plate is supported on the furnace base by three sets of high-quality cast mica, with adjustable height. The cathode plate is made of 310S stainless steel plate with a thickness of no less than 30 mm; the material tray fixture frame that contacts the workpiece is also made of 310S stainless steel. The cathode connection device is designed as a rigid connection to avoid overheating problems caused by loose quick-connect couplings. Two thermocouples are introduced from the furnace bottom plate and positioned in the middle of the cathode plate to simulate the temperature measuring head. One is used for temperature control by the ion heating pulse power supply, and the other is connected to the alarm instrument for multi-directional temperature monitoring. The base center has a vacuum extraction port and a cathode inlet, connected by flanges, thick-walled stainless steel pipe, and stainless steel bellows, with sealing provided by high-temperature-resistant fluororubber sealing rings. VI. Vacuum and Gas Systems The vacuum system is used for pre-vacuuming of the furnace body and for atmosphere replacement and exhaust gas discharge during the nitriding process. The system is equipped with one 2X15 rotary vane pump as the vacuum unit. The pump set includes one electromagnetic vacuum pump with an inflation valve and one high-vacuum butterfly valve. The rotary vane pump is a Guangdong Xunda 2X series unit, resistant to process gas corrosion, controlled by a frequency converter, and equipped with a GI-50 high-vacuum butterfly valve as the main control valve. Vacuum measurement employs a ZJ-1C type capacitive diaphragm absolute pressure transmitter. This vacuum gauge is not affected by the type and composition of the measured medium, providing accurate and reliable measurement, with the measured value displayed by a digital display instrument and participating in furnace pressure control. The gas distribution system is used to control the introduction of process gas into the furnace, consisting of a gas source, flow meter, and corresponding pipelines. Process gases (such as ammonia) are provided by the user, passing through a mass flow meter and then introduced into the furnace body through a dedicated mixing tank according to the process formula. Gas pipelines are made of stainless steel, with each gas line equipped with a pressure reducing valve, manual shut-off valve, filter, pressure gauge, and solenoid valve. VII. Cooling Water System The cooling water system adopts a circulating cooling method, with the water source provided by the cooling tower and water pump (buyer's responsibility). Cooling water requirements: inlet water temperature not exceeding 31°C, inlet water pressure of 0.15 to 0.25 MPa, and total flow rate of 20 m³/h. Each cooling water branch is equipped with separate inlet and outlet valves for individual flow adjustment. All cooling water pipes, valves, and fittings attached to the equipment are made of stainless steel. An electrical contact pressure gauge is installed on the main inlet pipe for alarms in case of abnormal inlet pressure, and the control system will take corresponding protective actions. A backup water inlet valve is installed at the main water inlet pipe, connected to the user's tap water pipe – in the event of an unexpected power outage or water outage, the furnace body can be cooled by tap water. VIII. Safety Interlock and Alarm Logic The system has alarm functions for over-temperature, over-pressure, thermocouple damage, water shortage, and phase loss, with both audible and visual alarms and control interface alarms, taking corresponding protective actions such as prohibiting power-on, prohibiting heating, cutting off or resuming heating according to specific problems. The control system can realize self-diagnosis of equipment faults, prompting users to check and repair the corresponding fault points. When a fault occurs, the system automatically shuts off all valves. The vacuum system has sequential start and stop functions, equipped with a complete interlocking and mutual interlocking mechanism, with all valves being power-off shut-off type.
  • Elektrische Heizungsanlage mit 1 Tonnen Konische Schüssel Analyse der technischen Anforderungen für eine Widerstandsheizung von 30 kW
    09-18 2026
    I. Projekthintergrund und Anwendungsortung der Ausrüstung Bei dieser Fallstudie handelt es sich um eine Ladelheizstation, die zur Vorheizung von Ladelbeschichtungen nach der Reparatur und vor dem Empfang von geschmolzenem Metall verwendet wird.Die Kernfunktion der Ausrüstung besteht darin, vor dem Gießen eine reibungslose und kontrollierbare Erwärmung der Auskleidung zu gewährleisten, um die Temperatur des Gießsystems zu stabilisieren, Metallverluste zu reduzieren und die Wiederholbarkeit des Prozesses zu gewährleisten.erfordern einen stabilen Betrieb über mehrere Heizzyklen. Die Station ist so ausgelegt, dass sie einen kegelförmigen Löffel mit einer Kapazität von 1 Tonne geschmolzenem Stahl aufnehmen kann. Der Löffel hat einen inneren oberen Durchmesser von 500 mm, einen inneren unteren Durchmesser von 410 mm und eine Tiefe von 900 mm.der äußere oberste Durchmesser 770 mm, und die Gesamthöhe beträgt 1.050 mm. These dimensions establish the geometric boundary conditions for heating element arrangement and station structural design – the conical inner cavity means the radial spacing of heating elements varies along the height direction, ausgenommen die herkömmliche Anordnung für zylindrische Ofenkammern gleichen Durchmessers. II. Anforderungen an die technischen Parameter des Heizsystems Die Ausrüstung benötigt eine elektrische Heizung mit einer installierten Gesamtleistung von mindestens 30 kW. Die Heizelemente sind Widerstands-für den langfristigen Betrieb bei hohen Temperaturen und für zyklische thermische Belastungen erforderlich. Die höchste Heiztemperatur darf nicht unter 800°C liegen,und die Temperatur des Heizteils muss die Arbeitstemperatur der Auskleidung übersteigen, um eine ausreichende Wärmeübertragungsintensität ohne lokalisierte Überhitzung zu gewährleisten.. Diese Parameter sind von Natur aus eingeschränkt:Eine Zieltemperatur von 800 °C für die Auskleidung bedeutet, dass die Oberflächentemperatur des Heizungselementes auf einem höheren Niveau gehalten werden muss, um ein wirksames Differenzial für die Wärmeübertragung durch Strahlung herzustellen.Wenn die Oberflächenbelastung zu hoch eingestellt wird, steigt die Wärmeübertragungsintensität, aber die Lebensdauer des Elements unter zyklischer thermischer Belastung verkürzt sich; wenn sie zu niedrig eingestellt wird, verlängert sich die Heizzeit.Die Auswahl des Baustoffes und die Planung der Oberflächenbelastung bilden den zentralen technischen Kompromiss dieses Projekts.. III. Anforderungen an Temperaturgleichheit und Kontrollgenauigkeit Die technischen Vorschriften legen zwei Temperaturindikatoren fest: eine Temperaturstabilitätsregelung mit einer Genauigkeit von mindestens ±10°C und ein internes Temperaturdifferenzial des Löffel, das 50°C nicht überschreitet. Eine gleichmäßige Erwärmung der Innenfläche des Schlauchs ist entlang der gesamten Höhe erforderlich.Dies bedeutet, dass der Typ und die Anordnungsposition der Heizungselemente speziell in Verbindung mit der konischen Geometrie der Schüssel ausgewählt werden müssen, um die Temperaturveränderungen zu minimieren.Die Herausforderung bei der Konuskonstruktion besteht darin, dass der untere Abschnitt einen kleineren Durchmesser hat, während der obere Abschnitt einen größeren Durchmesser hat.Wenn vertikal aufgehängte gerade Stangelemente verwendet wurden, wäre der Abstand zwischen dem unteren Abschnitt und der Auskleidung größer als im oberen Abschnitt, was zu einer unzureichenden Wärmeübertragungsintensität an der Unterseite führt.Elemente können eine segmentierte Anordnung oder eine nicht standardmäßige Geometrie benötigen, um diesen geometrischen Unterschied auszugleichen.. Das Steuerungssystem muss automatisch nach einer gegebenen Heizkurve funktionieren und auch die manuelle Steuerung der wichtigsten Parameter ermöglichen.Die Temperaturkontrolle erfolgt durch Echtzeit-Thermoelementüberwachung, mit Echtzeitparametern auf der Bedienungsplattform angezeigt.die abrupte Temperaturänderung beseitigt , was bedeutet, dass das Steuerungssystem eher eine Steigungskontrolle als eine einfache Ein-Aus-Temperaturregelung erfordert. IV. Konstruktions- und Sicherheitsanforderungen Die Heizungsanlage muss in das Innere der Schüssel eingelegt und in der Arbeitsposition verriegelbar sein.Heizelemente müssen Schutzkonstruktionen besitzen, um mechanische Beschädigungen und Kontakt mit der Auskleidung zu verhindern.Diese Anforderung ergibt sich aus den tatsächlichen Betriebsbedingungen: Bei Hebe und Positionierung des Schlauchs besteht eine Positionsverschiebung.und ohne Schutz, könnten durch Kollision mit der Auskleidungswand oder der Kesselwand beschädigt werden. Die Kabelleitung und die Verbindungspunkte müssen aus hochtemperaturbeständigen Materialien bestehen, die für den Betrieb bei hohen Temperaturen geeignet sind.Erlaubt den Austausch von Heizungselementen ohne vollständige Demontage, da Heizelemente regelmäßige Verbrauchsgüter sind und die Ersatzfreundlichkeit die Ausfallzeiten der Anlagen direkt beeinflusst. Zu den Sicherheitsanforderungen gehören Kurzschluss-, Überlastungs- und Leckenschutzvorrichtungen sowie Notstopp-, Übertemperatur- und abnormale Zustandssperrschutzfunktionen.Gefährdete Bereiche müssen mit Schutzanlagen ausgestattet sein, um zufälligen Eintritt von Personal zu verhindern.- Die Ausrüstung muss nach dem Code geerdet sein, ohne dass unter normalen Betriebsbedingungen zugängliche leistungsfähige Teile vorhanden sind.Verletzungen durch hohe Temperaturen, und Verletzungen durch bewegliche und rotierende Geräteteile. V. Anpassungsfähigkeit an die Umwelt und Stromversorgungsbedingungen Die Ausrüstung wird mit 380 V AC, 50 Hz betrieben. Der Betriebstemperaturbereich beträgt +5 °C bis +40 °C. Die Ausrüstungsstruktur muss staub-,und andere für die metallurgischen Produktionsbedingungen typische Faktoren. This environmental requirement imposes constraints on the protection rating and cooling method of the electrical control cabinet – the dust and vibration environment of a metallurgical workshop is unsuitable for conventional open cooling structures. VI. Geltungsbereich der Liefer- und Dokumentationsanforderungen Der Lieferumfang umfaßt die gesamte Heizungsanlage, bestehend aus Heizelementen, Schaltschrank, Temperaturmesssystem und Verbindungskabeln.Die Vollständigkeit der Lieferung muss sicherstellen, dass die Ausrüstung ohne zusätzliche Beschaffung wichtiger Komponenten direkt in Betrieb genommen werden kann.. Die technische Dokumentation umfasst Betriebsanleitung, elektrische Schaltpläne, allgemeine Montagezeichnungen und Installationsanleitungen.ausreichend, um den sicheren Betrieb und die Wartung der Anlagen zu gewährleisten. VII. Lebensdauer und Anforderungen an die technische Unterstützung Die Garantiezeit beträgt mindestens 12 Monate ab Inbetriebnahme. Während der Garantiezeit werden Fehler und Mängel, die dem Hersteller zuzuschreiben sind, vom Lieferanten behoben.Unter konformen BetriebsbedingungenDie Betriebsdauer des Geräts beträgt mindestens 5 Jahre. Das Gerät muss die eingestellte Heiztemperatur innerhalb einer mit dem Kunden vereinbarten angemessenen Prozesszeit erreichen.und die Parameterstabilität über mehrere Heizzyklen hinweg für wiederholbaren Prozessbetrieb gewährleisten. Das Steuerungssystem muss eine hohe Zuverlässigkeit und Widerstandsfähigkeit gegen industrielle Störungen aufweisen.und technische Hilfe in Notfällen
  • 1,2×1,2×1,1m Vertikaler Aluminiumlegierungs-Schnellabschreckofen – Analyse der Konfiguration des Lösungsbehandlungs- und 10-Sekunden-Tauchtransfersystems
    09-16 2026
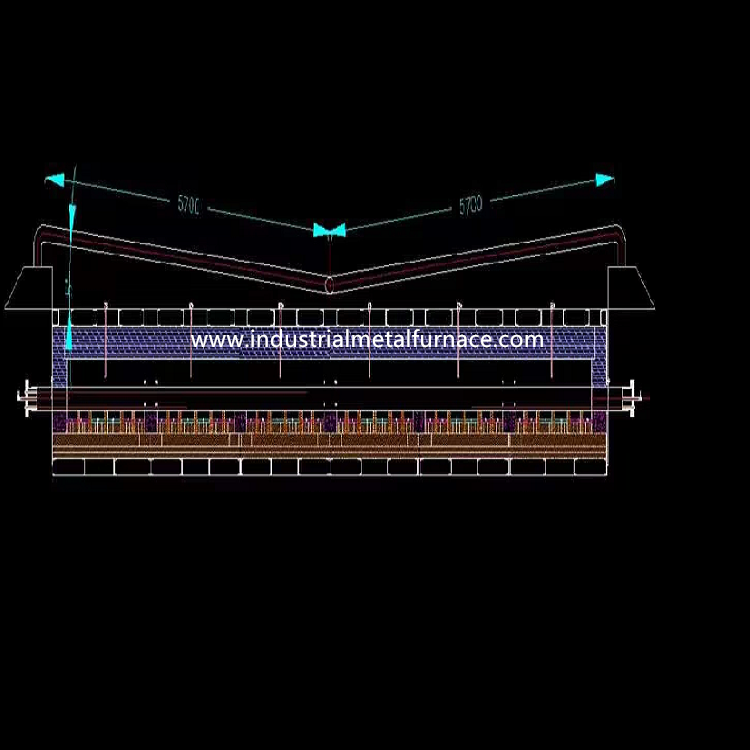
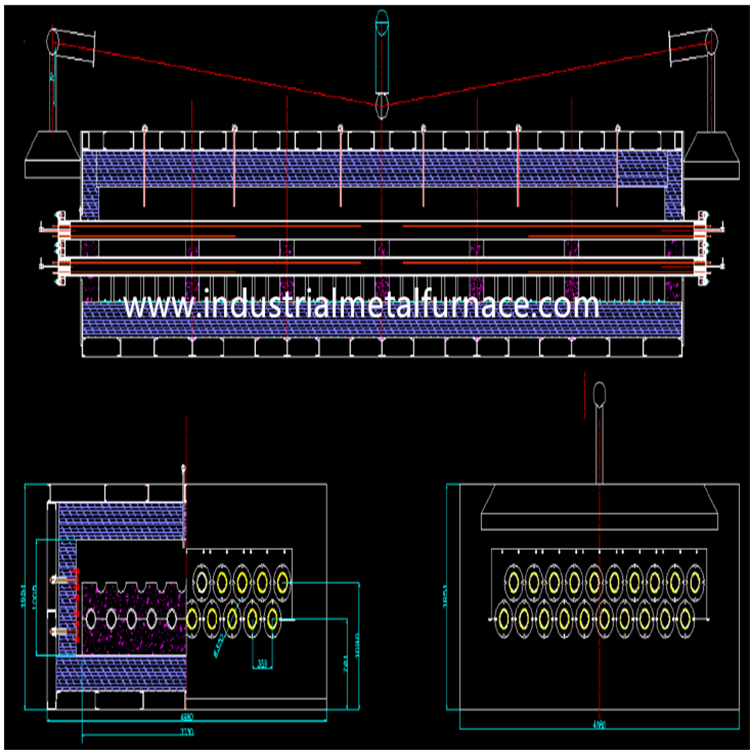
    I. Projekthintergrund und Ausrüstungsspezifikationen Bei dieser Fallstudie handelt es sich um einen vertikalen Schnelllöschöfen aus Aluminiumlegierung mit einer effektiven Arbeitsfläche von 1200×1200×1100 mm (Durchmesser × Höhe).Es handelt sich um einen zyklusbetriebenen Widerstandsheizofen, der hauptsächlich zur Lösungsabarbeitung und zum schnellen Ablösen von Aluminiumlegierungen und -platten verwendet wirdDie Ausrüstung hat eine Nennleistung von 135 kW, eine Nennspannung von 380 V, dreiphasige 50 Hz und eine Nenntemperatur von 650 °C mit einstellbarer Betriebstemperatur. Die Struktur dieser Geräte unterscheidet sich von den herkömmlichen Boxöfen: Die Werkstücke sind im Ofen aufgehängt.und der Löschbehälter befindet sich direkt unterhalb des Ofenkörpers. Nach dem Öffnen der Ofentür kann das Werkstück direkt ins Wasser fallen. II. Temperaturkontrolle und Zonierung Das Temperaturregelsystem verwendet eine zweistufige Architektur. Die obere Ebene ist ein 10-Zoll-Touchscreen, der für die zentralisierte Einstellung, Steuerung, Überwachung, Aufzeichnung,und Speicherung von WärmebehandlungsprozesskurvenDie untere Stufe verwendet Industrie-PID-Temperaturregler Eurotherm 3504 mit einer Steuergenauigkeit von ±1°C und einer Ofentemperaturuniformität von ±3°C während der Haltephase. Die Heizzonen sind als 2 in Sternkonfiguration miteinander verbundene Zonen konfiguriert.Schall- und SichtüberwärmealarmDie Temperaturregelung verfügt über eine Online-Selbstschaltfunktion, die optimale PID-Parameter anhand der tatsächlichen thermischen Eigenschaften des Ofen berechnet.Ausgleichsheizungsrate gegen Überschreitung. III. Konfiguration der Ofenbelagung und des Heizungselements Die Ofenverkleidung besteht aus refraktärer Baumwolle, wobei sowohl Wände als auch Dach aus Faserstrukturen mit einer Gesamtiddicke von mindestens 240 mm bestehen.Die Faser gefalteten Blöcke werden vor der Montage einer sekundären Vorkompression unterzogen, die eine Druckdichte von mindestens 230 kg/m3 erreichen und mit runden Balken aus rostfreiem Stahl an der Ofendecke befestigt sind.,Die Befestigungskomponenten sind aus 1Cr18Ni9Ti-Edelstahlplatte gestempelt. Die Wärmeelemente bestehen aus 0Cr25Al5-Legierungsstreifen, die mit speziellen Formen gepresst werden, um Verarbeitungsschäden zu vermeiden.die eine bequeme und schnelle Wartung und den Austausch ermöglichen. Während der Montage werden keramische Wäscher zwischen die Faserwand und den Widerstandsstreifen platziert, um einen direkten Kontakt zwischen der Faseroberfläche und dem Streifen zu verhindern,Auf diese Weise wird die Wärmeabgabe aus dem Streifen erhöhtSowohl Keramikschrauben als auch Waschmaschinen sind aus hochhaltigem Aluminiummaterial hergestellt und bei hohen Temperaturen gesintert, um eine ausreichende Festigkeit und Lebensdauer zu gewährleisten.Die Widerstandsstreifen sind um die Ofenkammer hängenDie Heizungselemente verwenden eine Sternverbindung, wobei die Oberflächenbelastung unter 1 gesteuert wird.6 W/cm2 ¢ ein Wert unter dem herkömmlichen Konstruktionsgrenzwert für Widerstandsstreifen, die zur Verlängerung der Lebensdauer eines Bauteils unter häufigen Heiz- und Kühlzyklen bestimmt sind. IV. Warmluftzirkulation und Luftführungssystem Auf dem Ofendach ist ein hochtemperaturbeständiger Kreislaufventilator mit einer Leistung von 7,5 kW installiert.mit Luftkühllagern für die hochtemperaturförmige DachumgebungDie Luftleitkappe maximiert die Längskomponente der vom Lüfter erzeugten Zentrifugalkraft und drückt heiße Luft nach unten.Die Luft umgeht dann das Werkstück und wird von unten wieder in den Lüfteranschluss gezogen, die einen geschlossenen Kreislauf bilden.Dieser Luftströmungspfad sorgt für die Gleichmäßigkeit des Temperaturfeldes innerhalb der Ofenkammer und ist ein Stützkonzept für die Aufhängungslastmethode, wodurch der Luftstrom durchläuft. V. Materialkorbheben und Öffnungstürverriegelungsmechanismus Der Materialkorbhebenmechanismus besteht aus einer elektrischen Winde, einer Ringhebekette und Katzenscheibenblöcken.Die Winde ist eine elektrisch gesteuerte Einheit mit zwei Geschwindigkeiten mit einer Seilgeschwindigkeit von bis zu 18 Metern pro Minute, die den Anspruch auf einen schnellen Abstieg in das Wasser erfüllt; die Aufstiegsphase verwendet eine langsame Geschwindigkeit, um den Trägheitsschlag zu verringern, wenn das Werkstück und der Korb in den Ofen gelangen.Die Winde verfügt über Inching-Steuerung und eine SelbstverschlussvorrichtungDie Schrägsteine werden mit einer 16Mn-Ringkette ausgerüstet, um den hochtemperaturspezifischen Öfen zu dienen.mit einer Breite von mehr als 30 mm,, um ein reibungsloses Heben und Senken des Korbs zu gewährleisten. Die Öffnung und Schließung der Tür wird durch einen Zylinder angetrieben.Bei Schließung, drückt der Zylinder die Tür in die geschlossene Position und setzt den Druck fort, indem er die Tür über einen Hebel an der Seite nach oben hebt, um sie fest gegen den Ofenkörper zu drücken.Der Hebemechanismus und der Ofentürmechanismus sind miteinander verbunden: Der Aufzugsmechanismus kann erst eingeschaltet und betrieben werden, wenn die Ofentür vollständig geöffnet ist (wenn dann die Stromversorgung des Heizteils abgeschaltet ist).Diese Verriegelungslogik verhindert, dass die Ausrüstung beschädigt wird, wenn die Tür nicht geöffnet ist. VI. Übertragungszeit und Auslöschbehälter Die Übertragungszeit für das Löschen ist definiert als die Zeit von der Öffnung der Ofentür bis zum vollständigen Eintauchen des Werkstücks in Wasser, wobei die Konstruktionsanforderung nicht mehr als 10 Sekunden beträgt.Dieser Parameter ist für den Aluminiumlegierungslösungsbehandlungsprozess von entscheidender Bedeutung., je höher die Kühlgeschwindigkeit durch den löschempfindlichen Bereich und desto besser die Alterungserstärkung. Der Löschbehälter ist von mobiler Konstruktion und wird von einem Motor mit 2,2 kW angetrieben.Aufrechterhaltung einer gleichmäßigen Wassertemperatur und Beschleunigung der Wärmeübertragung von der WerkstückoberflächeDer Tank ist aus 5 mm dickem Stahlblech geschweißt und auf Leckdichtigkeit geprüft.mit dem vorderen Teil als Werktabelle und dem hinteren Teil als Wasserbehälter, mit drei Rädern (ein Antriebsrad). VII. Abfolge der Prozessmaßnahmen Die komplette Aktionsfolge der Ausrüstung ist wie folgt: manual loading → quenching cart moves to below the furnace body → furnace door opens → material frame lifting mechanism descends → manual hooking → material frame rises → furnace door closes → heating and holding according to process time → solution treatment ends → stirring water pump starts → furnace door opens → material frame descends → material frame rapidly enters water for quenching → material frame rises → quenching cart exits → material frame descends → manual unhooking followed by return to furnace opening → furnace door closes → manual unloading → next cycle begins.
Jüngste Blogs
Entdecke die neuesten Blogs
Kontakt mit uns
ANFRAGE
Wenn Sie Fragen haben, kontaktieren Sie uns bitte sofort und wir werden so schnell wie möglich antworten.
Sie können uns auch in den sozialen Medien folgen.